Cómo sellar una fuga de aceite en una brida sin empaque
“Gotea por la tapa y no tengo el empaque.”
Un formador de juntas anaeróbico crea el empaque sobre la propia brida, sin esperar la refacción.
Revisado por el equipo técnico Tigerhawk® · Actualizado en
Si la brida es metálica y mecanizada, un formador de juntas anaeróbico como el Tigerhawk® 618 crea el empaque directamente sobre la cara de la brida y elimina la espera por la refacción. Si la brida está alabeada, corroída o el claro supera 0.25 mm, la solución correcta es una silicona RTV gasket maker como el Tigerhawk® 5589, que tolera superficies menos precisas.
Primero: por qué está fugando
Un empaque de cartón o fibra pierde espesor con el tiempo y el calor, y la brida se relaja. Ese es el caso más común y el más fácil de resolver. Si la fuga apareció justo después de un montaje, revisa la secuencia y el torque de apriete antes de culpar al empaque.
Si la cara de la brida está rayada, picada por corrosión o alabeada, ningún sellador va a durar: hay que rectificar la superficie o pasar a un sellador elástico que tolere ese defecto.
Formador de juntas anaeróbico: cuándo aplica
Los anaeróbicos curan solo cuando quedan confinados entre dos superficies metálicas sin aire. Forman un sello delgado y rígido que sigue exactamente la geometría de la cara, con la ventaja de que mantiene la alineación original de la brida —un empaque grueso de goma la altera.
Necesitan bridas metálicas mecanizadas con buen asiento y holgura de hasta 0.25 mm. Fuera de esas condiciones no curan bien.
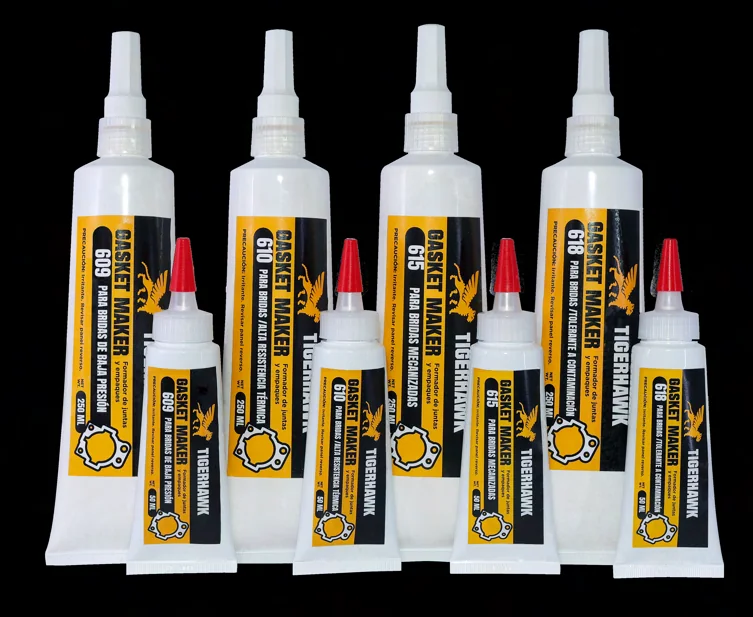
- Tigerhawk® 618: flexible, tolera aceite y contaminación superficial. El más práctico en mantenimiento.
- Tigerhawk® 610: alta temperatura, hasta 200 °C, para motores y reductores.
- Tigerhawk® 615: alta viscosidad, rellena hasta 0.25 mm en bridas mecanizadas.
- Tigerhawk® 609: curado rápido para baja presión.
Procedimiento
La secuencia correcta evita el 90 % de las fallas.
- Retira todo el residuo del empaque anterior. Un raspador plástico evita rayar la cara.
- Desengrasa ambas caras. En el grado 618 basta con retirar el exceso; en los demás la limpieza debe ser completa.
- Aplica un cordón continuo sobre una de las caras, rodeando los barrenos por dentro.
- Cierra la brida y aprieta a torque de inmediato: el producto solo empieza a curar una vez confinado.
- Espera el curado inicial antes de llenar de aceite y 24 h antes de poner el equipo a carga plena.
Cuándo NO usar anaeróbico
Si la brida no es metálica, si está alabeada, si el claro supera 0.25 mm o si la unión necesita absorber movimiento, el anaeróbico no es la respuesta. Ahí va una silicona RTV gasket maker: forma un empaque elástico más grueso y tolera imperfecciones que un anaeróbico no perdona.
El Tigerhawk® 5589 es silicona neutra, resistente a aceites y a temperaturas de hasta 250 °C, y no corroe metales al curar.
Productos para esta solución
Preguntas frecuentes
¿Cuánto tarda en poder llenar de aceite?
¿Sirve si la brida tiene una rayadura?
¿Puedo usarlo en bridas de aluminio?
¿Tu caso es distinto?
Descríbenos los materiales y las condiciones de trabajo. Te respondemos el mismo día hábil con la recomendación técnica.
Consultar a un técnicoSectores donde aplica
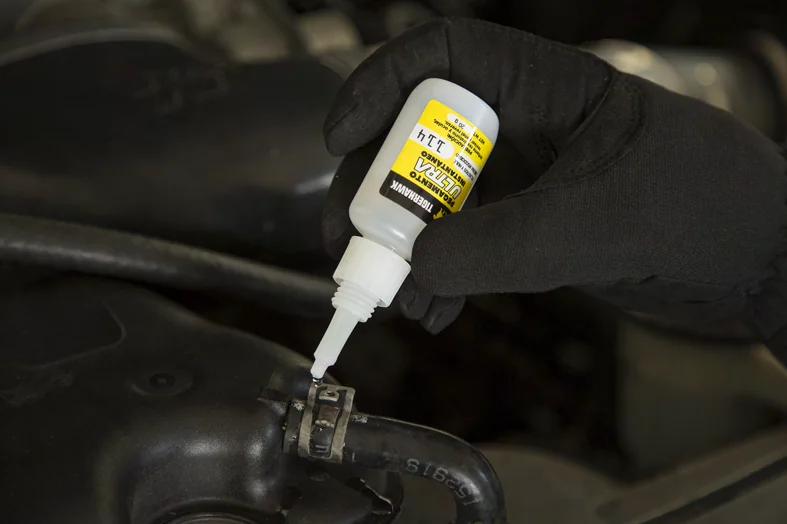
Automotriz y autopartes
Vibración, ciclos térmicos y ritmo de línea sin margen de error.
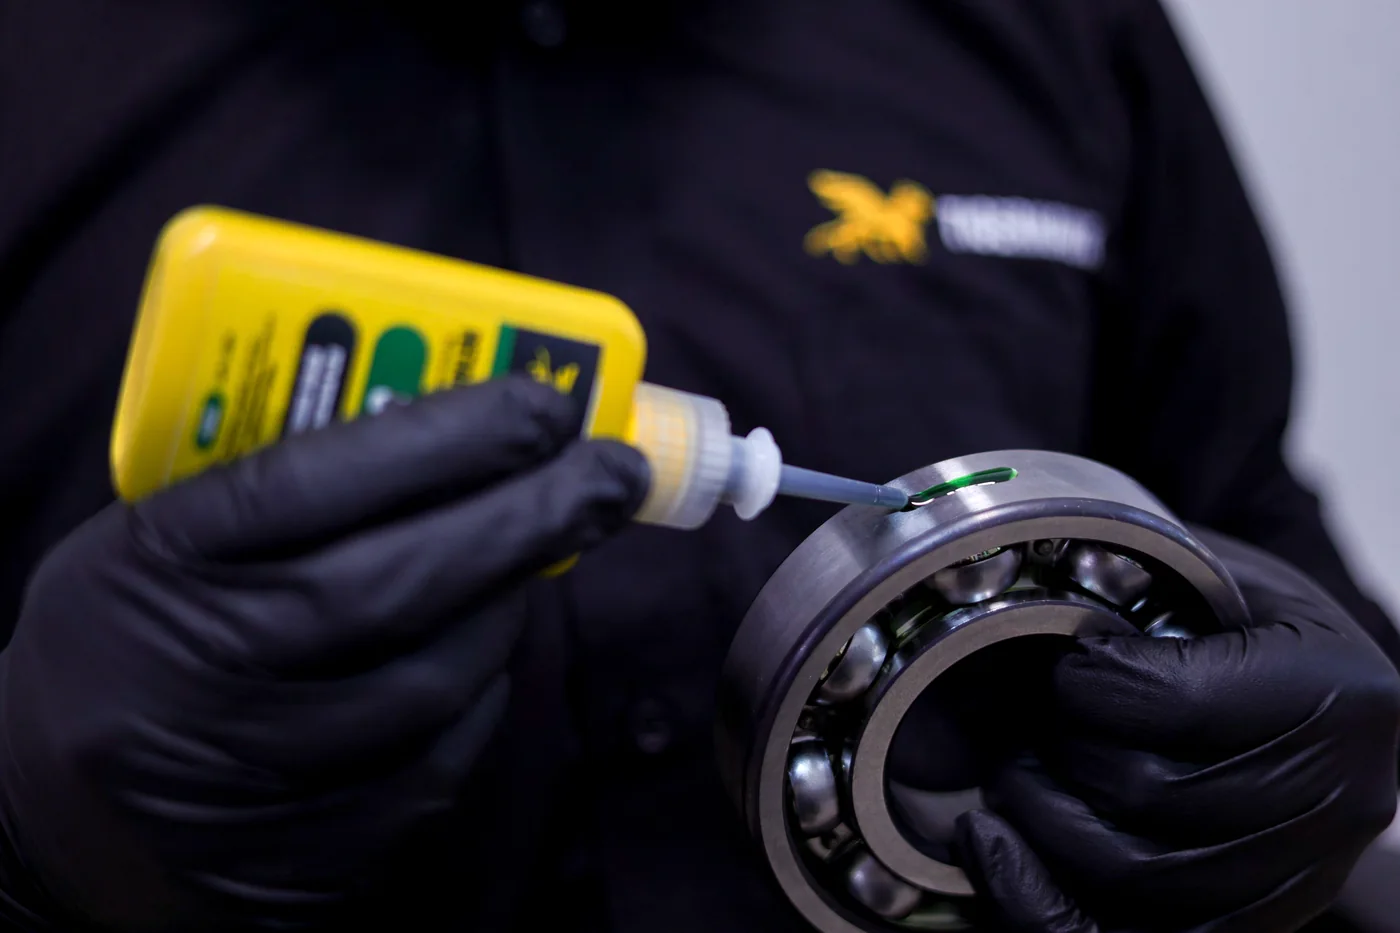
Maquinaria, motores y equipo industrial
Fijación duradera bajo carga, vibración y temperatura continua.
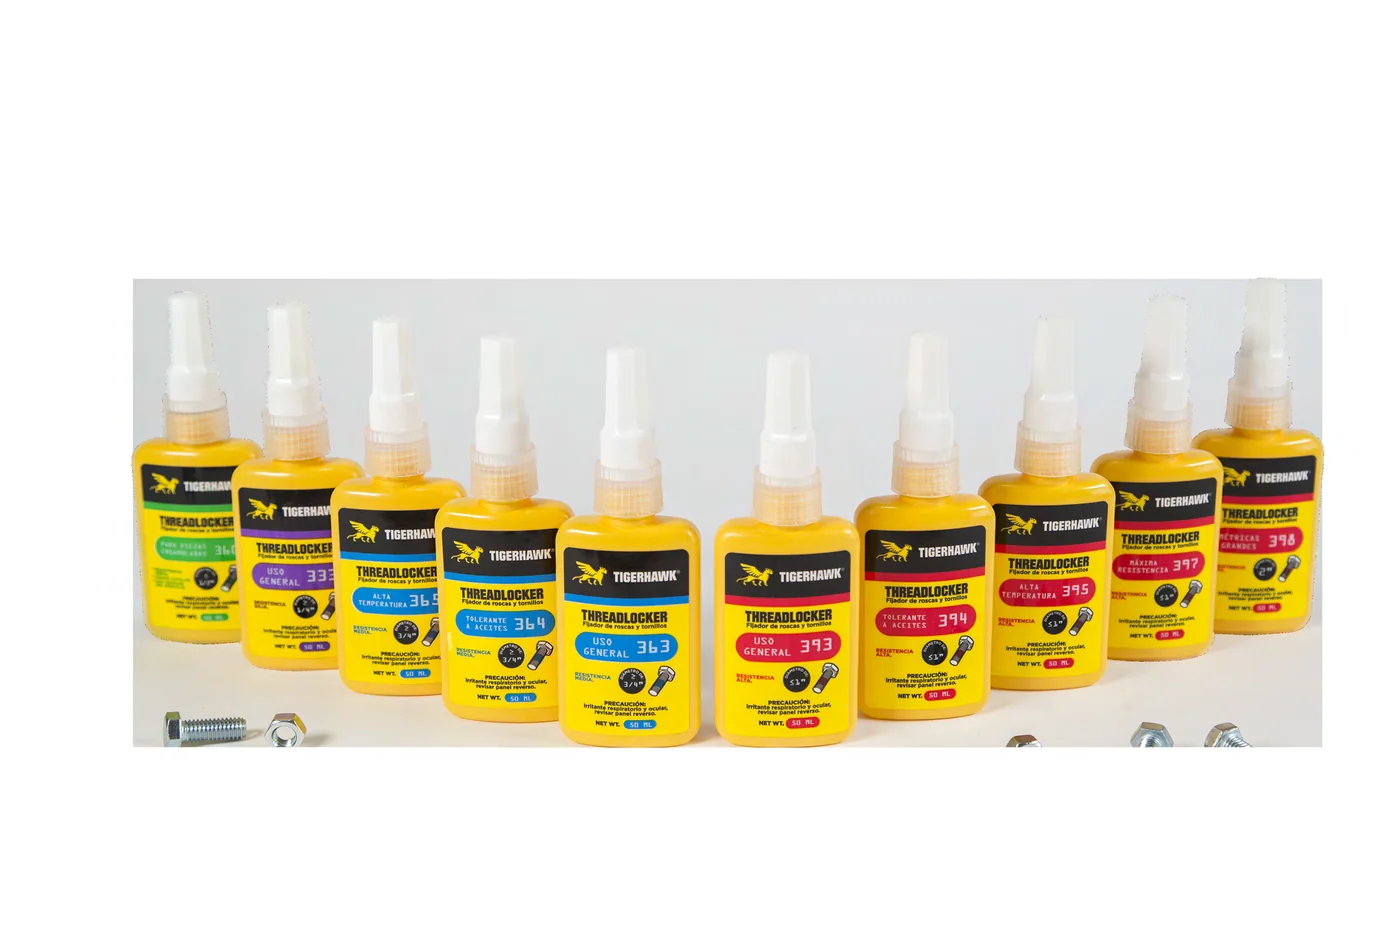
Mantenimiento industrial y MRO
Reparar rápido, con lo que hay a mano y sin desmontar media planta.
Soluciones relacionadas
Por qué se afloja un tornillo aunque lo aprietes bien
El torque correcto no evita que la vibración afloje la unión. Estas son las tres causas y cómo se resuelven.
Cómo reparar un alojamiento de rodamiento desgastado
Un retenedor de relleno recupera la tolerancia sin mandar la pieza al torno.
¿No estás seguro cuál usar?
Cuéntanos tu aplicación y nuestro equipo técnico te recomienda el adhesivo exacto para tu proceso. Sin costo y sin compromiso.