¿Por qué se afloja un tornillo aunque le des el torque correcto?
“Aprieto al torque especificado y se sigue aflojando.”
El torque correcto no evita que la vibración afloje la unión. Estas son las tres causas y cómo se resuelven.
Revisado por el equipo técnico Tigerhawk® · Actualizado en
Un tornillo apretado al torque correcto se afloja por tres razones: asentamiento de las superficies en las primeras horas, deslizamiento transversal por vibración —el mecanismo que descubrió Gerhard Junker— y dilatación diferencial por ciclos térmicos. Ninguna se corrige apretando más. Un fijador de rosca anaeróbico llena el huelgo entre hilos y elimina el micromovimiento que las tres necesitan para progresar.
Causa 1 — Asentamiento (pérdida de precarga)
Cuando aprietas, las crestas microscópicas de las superficies en contacto se aplastan bajo la presión. Ese aplastamiento reduce la longitud efectiva de la unión y, con ella, la precarga del tornillo. Puedes perder entre 5 y 10 % de la carga inicial en las primeras horas sin que nada se haya movido a simple vista.
Es la razón por la que muchos procedimientos piden reapretar después del primer ciclo de trabajo. Cuantas más superficies e interfases tenga la unión, mayor es la pérdida.
Causa 2 — Vibración transversal (el mecanismo Junker)
Es la causa dominante y la menos intuitiva. En 1969 Gerhard Junker demostró que la vibración perpendicular al eje del tornillo lo afloja mucho más rápido que la vibración axial. El movimiento transversal hace que las superficies de la rosca deslicen entre sí durante microsegundos, y en ese instante la fricción que sostiene la unión desaparece.
Basta con que ese deslizamiento sea de micras. Repetido miles de veces por minuto, el tornillo gira en sentido de aflojamiento aunque nadie lo toque. Apretar más solo retrasa el proceso: no lo evita.
Causa 3 — Ciclos térmicos
Si el tornillo y las piezas que une son de materiales distintos, se dilatan de forma diferente al calentarse. Un tornillo de acero en un alojamiento de aluminio pierde precarga en caliente porque el aluminio dilata casi el doble.
Con cada ciclo de calentamiento y enfriamiento la unión se relaja un poco más. En motores, escapes y equipo de proceso es la causa que se combina con la vibración para acelerar el problema.
Qué sí funciona
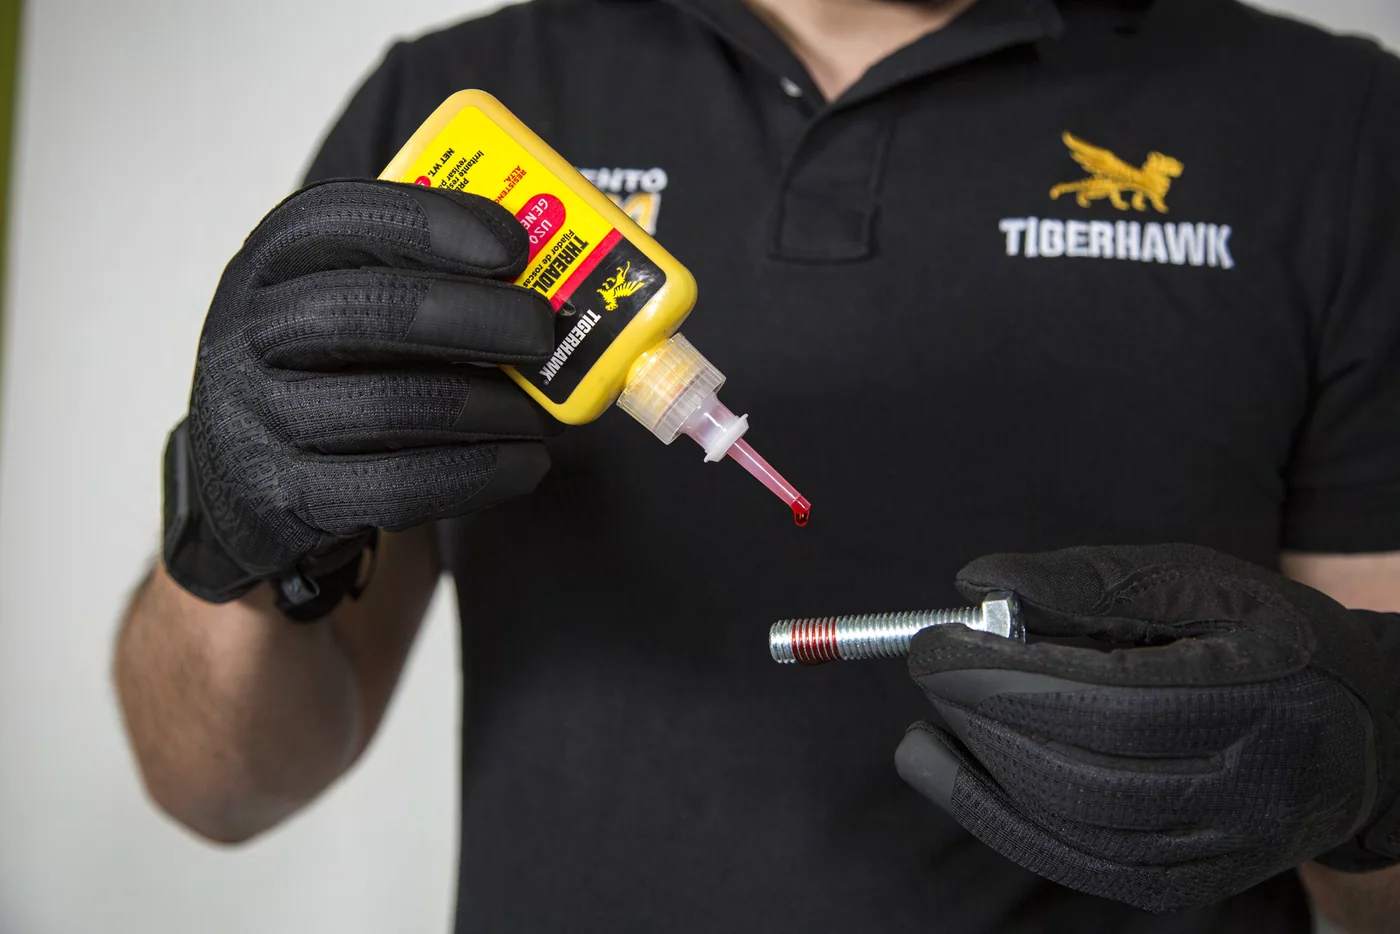
Las arandelas de presión y las contratuercas ayudan poco frente a la vibración transversal, porque siguen dependiendo de fricción entre superficies que se mueven. Un fijador anaeróbico funciona distinto: es un líquido que llena por completo el huelgo entre los hilos macho y hembra, y cura ahí dentro formando un polímero sólido.
Al no quedar espacio libre, no hay micromovimiento posible. Y como además sella la rosca, elimina la corrosión que a la larga agarrota o debilita la unión.
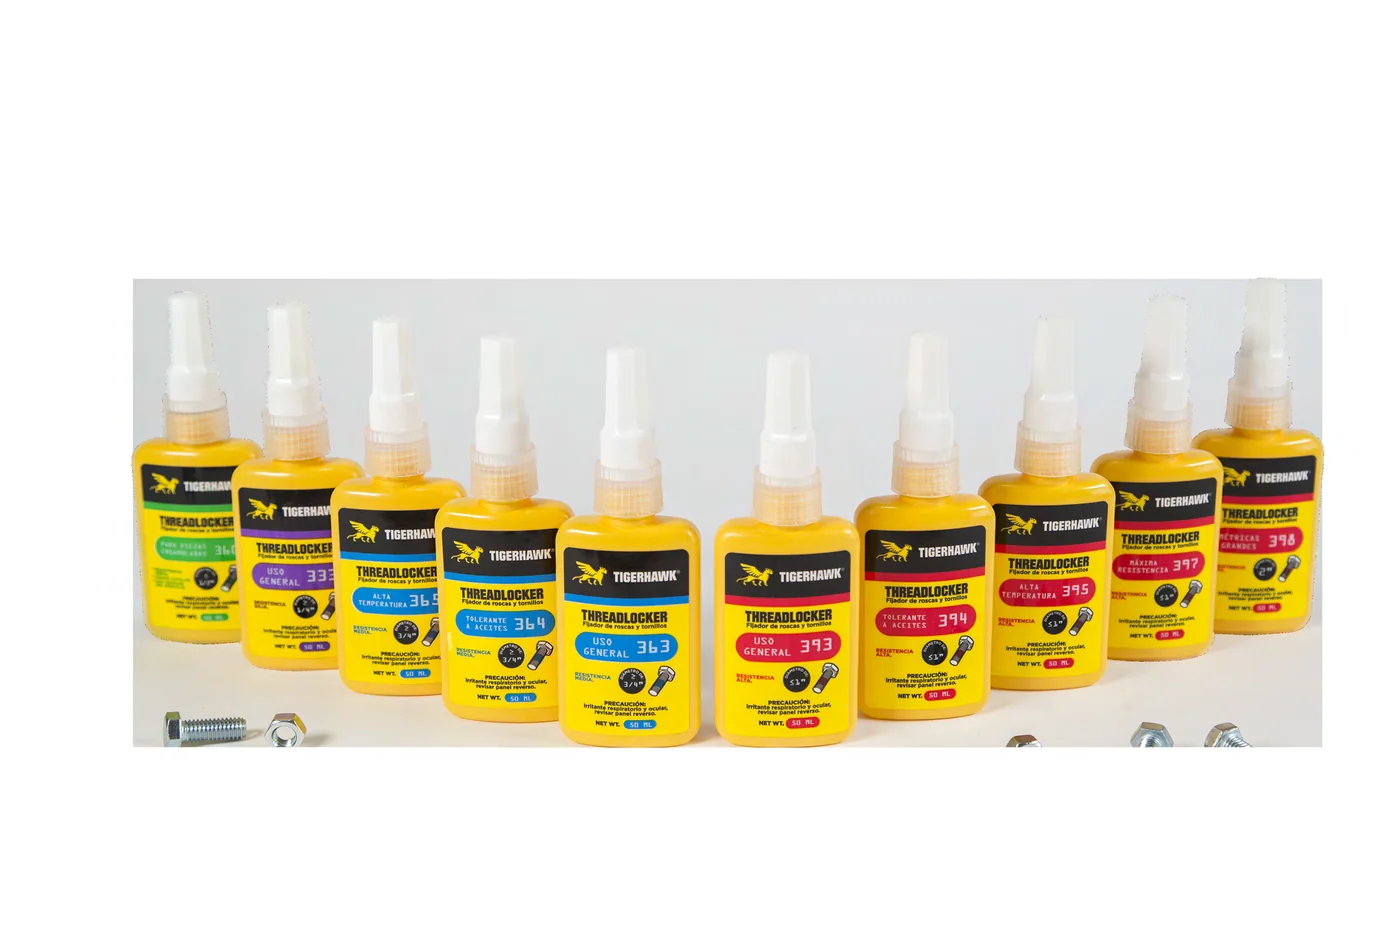
- Morado (Tigerhawk® 333): baja resistencia, tornillería menor a 1/4", desmontaje frecuente.
- Azul (Tigerhawk® 363): media resistencia, de 1/4" a 3/4", removible con herramienta manual.
- Verde (Tigerhawk® 360): grado capilar, penetra en tornillería que ya está montada.
- Rojo (Tigerhawk® 393 o 397): alta resistencia, fijación permanente, desmontaje con calor.
Productos para esta solución
Preguntas frecuentes
¿Puedo aplicar fijador a un tornillo que ya está montado?
¿El fijador de rosca sustituye la arandela de presión?
¿Cuánto tarda en hacer efecto?
¿Tu caso es distinto?
Descríbenos los materiales y las condiciones de trabajo. Te respondemos el mismo día hábil con la recomendación técnica.
Consultar a un técnicoSectores donde aplica
Automotriz y autopartes
Vibración, ciclos térmicos y ritmo de línea sin margen de error.
Alimentos, bebidas y bienes de consumo
Certificación NSF, resistencia al lavado y cero contaminación del producto.
Mantenimiento industrial y MRO
Reparar rápido, con lo que hay a mano y sin desmontar media planta.
Soluciones relacionadas
Cómo quitar un tornillo con fijador de rosca
Con calor y en el orden correcto. Forzar en frío redondea la cabeza o rompe el tornillo.
Cómo sellar una fuga de aceite en una brida
Un formador de juntas anaeróbico crea el empaque sobre la propia brida, sin esperar la refacción.
¿No estás seguro cuál usar?
Cuéntanos tu aplicación y nuestro equipo técnico te recomienda el adhesivo exacto para tu proceso. Sin costo y sin compromiso.