Toda instalación roscada tiene que sellarse de alguna forma, y hay tres caminos. La cinta de teflón es el más extendido; el anaeróbico, el que menos fugas produce con el tiempo. Vale la pena entender por qué.
Cinta de teflón (PTFE)
Cómo funciona: no sella químicamente. Actúa como relleno mecánico y lubricante: ocupa el huelgo entre hilos y permite apretar más.
A favor: barata, disponible en cualquier ferretería, no requiere tiempo de curado y permite presurizar de inmediato.
En contra: aquí está el problema real. El PTFE tiene fluencia en frío, es decir, se deforma lentamente bajo presión constante. Con vibración y ciclos térmicos el material cede y la unión pierde apriete. Por eso una conexión que quedó perfecta empieza a llorar meses después.
Además, cuando se aplica de más, el excedente se corta al enroscar y viaja por el sistema. En hidráulica y neumática esos fragmentos terminan tapando válvulas, orificios y filtros.
Cuándo sí: instalaciones domésticas de baja presión, o cuando necesitas presurizar de inmediato y no tienes margen para esperar curado.
Pasta selladora convencional
Cómo funciona: rellena el huelgo y permanece en estado pastoso, sin curar.
A favor: tolera roscas en mal estado y permite desmontar con facilidad.
En contra: al no curar, se lava. Con el flujo continuo, sobre todo si hay disolventes o aceites, la pasta migra y el sello se degrada. Tampoco resiste presiones altas.
Cuándo sí: conexiones de baja presión que se desmontan con frecuencia.
Sellador anaeróbico
Cómo funciona: es un líquido que cura únicamente cuando queda confinado entre dos superficies metálicas sin aire. Al curar forma un polímero sólido que llena el huelgo por completo y bloquea la unión.
A favor:
- Resiste hasta 10,000 PSI de presión de sellado.
- No se afloja por vibración: no queda espacio para el micromovimiento.
- No deja residuos sueltos en el circuito.
- Protege la rosca contra corrosión, así que la conexión se desmonta como nueva años después.
- No se endurece en el envase aunque quede destapado, porque necesita ausencia de aire para curar.
En contra: necesita tiempo de curado antes de trabajar a presión nominal, y solo funciona en roscas metálicas. En plástico no cura.
Cuándo sí: prácticamente toda instalación industrial.
Comparativa
| Cinta PTFE | Pasta | Anaeróbico | |
|---|---|---|---|
| Presión máxima | Baja–media | Baja | 10,000 PSI |
| Resistencia a vibración | Baja | Media | Alta |
| Deja residuos en el circuito | Sí | Puede | No |
| Protege contra corrosión | No | Parcial | Sí |
| Listo para presurizar | Inmediato | Inmediato | Tras curado |
| Roscas plásticas | Sí | Sí | No |
Qué grado anaeróbico según el fluido
La familia no se elige por presión —todos resisten 10,000 PSI— sino por el fluido y la temperatura.
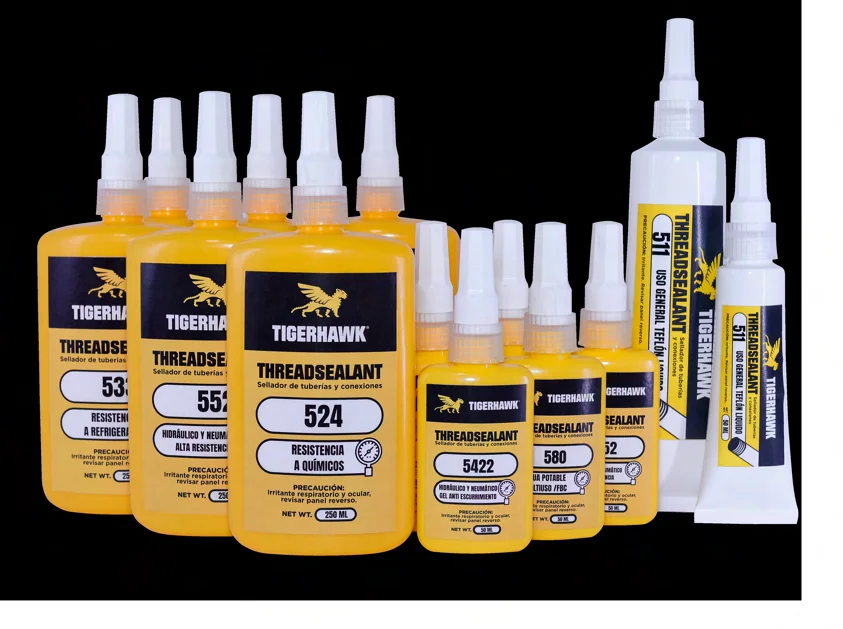
- Gas LP, gas natural, aire, aceites: Tigerhawk 511 con PTFE, para roscas de ¼” a 3”. No usar en líneas de oxígeno.
- Agua potable: Tigerhawk 580, libre de plomo y metales, no tóxico, hasta 500 °F.
- Lubricantes y disolventes: Tigerhawk 516, alta tolerancia química.
- Químicos agresivos y acero inoxidable: Tigerhawk 524.
- Refrigerantes: Tigerhawk 533.
- Hidráulica y neumática, roscas finas: Tigerhawk 542, alta lubricidad para montaje y desmontaje fáciles.
- Hidráulica de alta presión con vibración: Tigerhawk 552.
Aplicación correcta
- Limpia la rosca de grasa, virutas y restos del sellador anterior.
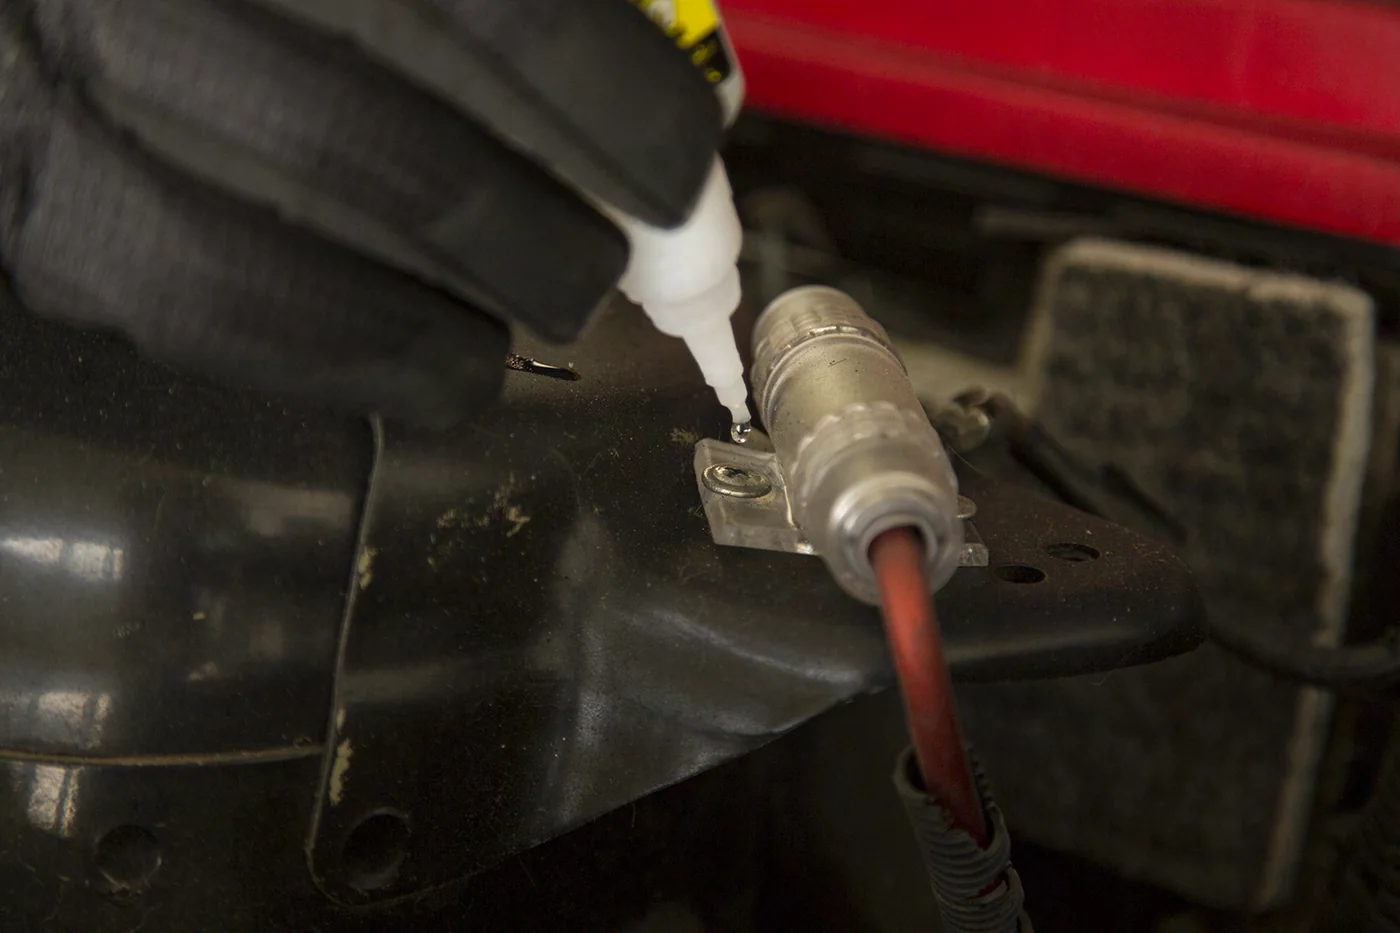
- Aplica un cordón alrededor de la rosca macho, empezando dos hilos después del extremo.
- En roscas grandes, cubre también los primeros hilos de la hembra.
- Enrosca y aprieta a torque normal. No se necesita apriete extra.
- Respeta el curado antes de presurizar a valor nominal.
En acero inoxidable o galvanizado, aplica antes el preparador Tigerhawk 8115: son metales pasivos y el anaeróbico cura más lento sin él.
Lo que suele pasar en la práctica
La objeción más común contra el anaeróbico es el tiempo de curado. Es real, pero conviene ponerlo en perspectiva: una hora de espera en el montaje contra el costo de un paro no programado por una fuga a los seis meses, más el tiempo de desmontar, limpiar rosca y volver a sellar.
En instalaciones que trabajan con vibración —compresores, bombas, maquinaria— esa cuenta casi siempre sale a favor del anaeróbico.