Casi cualquier adhesivo industrial pega metal con metal en el banco de pruebas. El problema aparece meses después, en servicio, cuando la unión trabaja con vibración, calor o carga cíclica.
Por eso la pregunta útil no es “¿qué pega metal?” sino “¿qué tipo de esfuerzo va a soportar esta unión?”. Ahí la respuesta cambia por completo.
Primero: qué geometría tiene tu unión
Antes del producto, la geometría. Un adhesivo estructural puede dar 3,000 psi al corte y fallar con 200 psi de pelado, porque el esfuerzo se concentra en una línea en vez de repartirse.
- Corte (solape): las dos piezas se traslapan y el esfuerzo va paralelo a la unión. Es la geometría ideal.
- Tracción: el esfuerzo jala perpendicular. Aceptable.
- Pelado: una pieza se levanta desde un borde. Es el peor caso y donde fallan la mayoría de las uniones.
- Cilíndrica: un eje dentro de un alojamiento. Caso especial, con su propia tecnología.
Si tu diseño trabaja a pelado, amplía el área de solape antes de subir de adhesivo.
Por tipo de aplicación
Piezas cilíndricas: rodamientos, bujes, engranajes
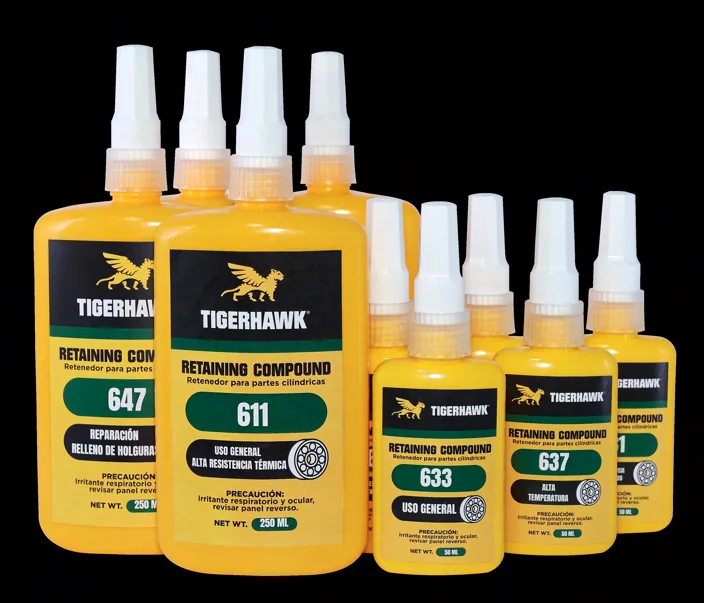
Aquí no va un adhesivo estructural, va un retenedor anaeróbico. Cura solo en ausencia de aire, confinado entre las dos superficies metálicas, y llena el 100 % del área de contacto.
El Tigerhawk 611 es el de uso general. La ventaja frente a un ajuste a presión es que el contacto real de un ajuste a presión puede ser menos del 30 % del área: solo las crestas de la superficie. El retenedor llena los valles.
Tornillería
Otro caso con tecnología propia: los fijadores de rosca. El Tigerhawk 363 (azul, media resistencia) es el estándar. No es que “pegue” el tornillo: llena el huelgo entre hilos y elimina el micromovimiento que lo afloja.
Uniones estructurales de placa o perfil
Aquí entran los dos pesos completos.
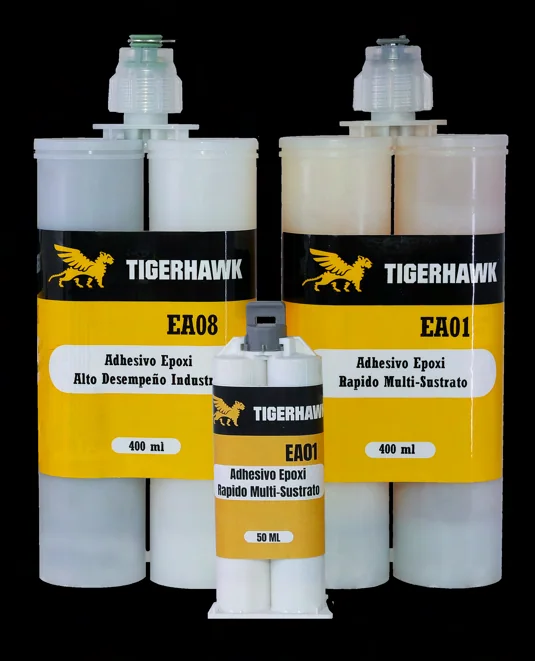
Epóxico cuando buscas máxima resistencia y rigidez. El Tigerhawk EA02 da de 2,500 a 3,000 psi al corte, cura sin contracción y resiste solventes, aceites y combustibles. Es la opción en uniones que no se mueven y necesitan precisión dimensional.
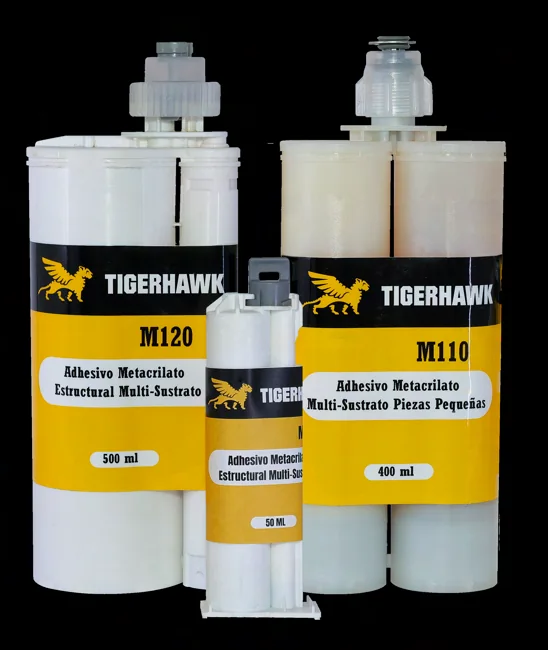
Metacrilato cuando la unión trabaja con vibración o impacto. El Tigerhawk M120 llega a 5,000 psi con 30 a 50 % de elongación. Ese margen de deformación es lo que separa una unión que dura de una que se fisura al segundo año.
La regla corta: carga estática → epóxico; carga dinámica → metacrilato.
Reparación rápida en planta
El Tigerhawk EA10 es un epóxico gris metálico de reparación con 4 a 6 minutos de trabajo y fijación en 6 a 15. Para tapar un poro, recuperar una rosca o fijar una pieza mientras llega la refacción.
Piezas pequeñas, fijación en segundos
Un cianoacrilato formulado para metales como el Tigerhawk 154 resuelve uniones metal-metal y hule-metal en 30 segundos. Es fijación, no estructura: no lo pongas donde haya carga real.
Preparación: donde se gana o se pierde
Esta parte se salta con frecuencia y explica la mayoría de las fallas prematuras.
- Desengrasa. El aceite protector de fábrica es invisible y arruina la adhesión. Alcohol isopropílico o desengrasante industrial.
- Da rugosidad. Lija con grano 80–120 o aplica chorro abrasivo. Aumenta el área efectiva de contacto de forma medible.
- Vuelve a desengrasar. El lijado deja partículas.
- Aplica pronto. Un acero recién lijado empieza a oxidarse en minutos.
En metales pasivos —acero inoxidable, aluminio anodizado, zinc, cromados— los anaeróbicos curan lento porque aportan pocos iones activos. Ahí aplica antes el preparador Tigerhawk 8115.
Tabla de decisión
| Necesitas | Tecnología | Producto |
|---|---|---|
| Fijar rodamiento o buje | Retenedor anaeróbico | Tigerhawk 611, 631 |
| Que el tornillo no se afloje | Fijador de rosca | Tigerhawk 363, 393 |
| Unión estructural rígida | Epóxico | Tigerhawk EA02, EA07 |
| Unión con vibración o impacto | Metacrilato | Tigerhawk M120, M240 |
| Metal con plástico | Metacrilato | Tigerhawk M120 |
| Sellar brida metálica | Formador de juntas | Tigerhawk 618 |
| Sellar rosca de tubería | Sellador anaeróbico | Tigerhawk 511 |
| Fijación rápida, sin carga | Cianoacrilato | Tigerhawk 154 |
| Evitar agarrotamiento | Antiaferrante | Tigerhawk AS-C1 |
El error más caro
Usar un adhesivo estructural donde tocaba un anaeróbico. Es frecuente en montaje de rodamientos: alguien aplica epóxico en el alojamiento porque “es más fuerte”. El epóxico no está formulado para curar en película delgada confinada entre metales, deja parte sin curar y la unión falla.
Cada tecnología existe porque resuelve una geometría concreta. Más resistencia nominal no compensa la química equivocada.